كيف تتعرف على تآكل اللولب
21 مارس 2025
نصائح وتقنيات
تآكل اللولب:
فهم الأسباب والآثار والحلول
كيف تعرف ما حدث للولبك وماذا تفعل حياله.
يُعدّ تآكل اللولب والأسطوانة مشكلة جدية لدى أقسام الصيانة والهندسة في كل من البثق والحقن، وذلك لسبب وجيه.
يُعدّ تآكل اللولب والأسطوانة مشكلة جدية لدى أقسام الصيانة والهندسة في كل من البثق والحقن، وذلك لسبب وجيه. فالتآكل المفرط في وحدة التسييل (اللدائنة) يجلب قائمة طويلة من المشكلات مع عدم استقرار الإنتاجية (معدل الإنتاج)، وهذا يؤثر مباشرة في تكلفة المنتج الذي يُصنَّع وفي جودته الإجمالية. ففي مقالة نُشرت في عدد فبراير 2018 من مجلة Plastics Technology بعنوان «ماذا تحاول ماكينة البثق لديك أن تخبرك به؟»، بيّن المؤلفان Wes Hobson وMike Rutkowski من شركة The Dow Chemical Company الحاجة إلى بيانات مرجعية ومراقبة للتآكل لتجنب الفقد المفرط في الإنتاج.
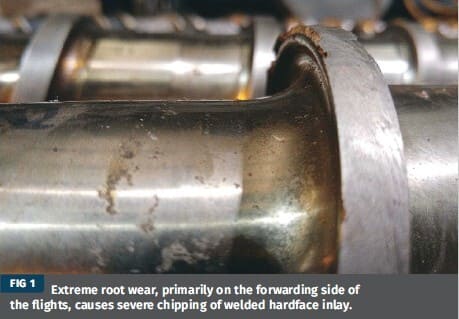
الصورة 1: التآكل المفرط للولب، وخاصة على الجانب الدافع من ريش اللولب، يؤدي إلى سحق شديد لإدراج التقسية السطحية الملحوم.
أحسن Hobson وRutkowski في بيان كيفية تشخيص التآكل المفرط للولب من خلال مشكلات الجودة والإنتاجية. وبعد أن أصبحت لدينا فكرة عمّا «تخبرنا» به ماكينات البثق من زاوية المعالجة، فإن الخطوة التالية هي دراسة ما يحدث للولب وما الذي يمكن فعله حيال ذلك. وفي هذه المقالة سنتناول كيف يؤثر تآكل اللولب في الجودة، وكذلك اقتصاديات إصلاح المعدات البالية مقابل استبدالها.
التآكل النموذجي للولب
قد يتشابه تآكل اللولب في البثق والحقن: ففي معظم الحالات يحدث التآكل في مناطق الضغط العالي، وبخاصة في منطقة الانتقال وفي آخر بضع ريش. ويفترض المصنّعون والموردون عادةً أن التآكل في هذه المناطق ينتج عن تلامس معدن بمعدن بين القطر الخارجي لريشة اللولب والقطر الداخلي لبطانة الأسطوانة بسبب انحناء اللولب عند الضغوط العالية. وهذا الافتراض غير مرجّح، لأن الضغط الداخلي يكون عمومًا متساويًا على امتداد طول اللولب.
يحدث معظم التآكل في مناطق الضغط العالي، وخاصة في منطقة الانتقال وفي آخر بضع ريش.
يلزم وجود فرق في الضغط لبناء الضغط في منطقة معينة، وليس ضغط مصهور عاليًا بوجه عام على امتداد اللولب كله. وقد يحدث تلامس معدن بمعدن، لكنه نتيجة لظروف ميكانيكية وعَرَض لمشكلات أكبر محتملة: اختلال المحاذاة، وتلف صندوق التروس، وانحناء اللولب، وانحناء الأسطوانة، والتركيب غير الصحيح، وغير ذلك. وتُظهر اختبارات الحك التي أُجريت في كثير من الصناعات أن ارتفاع الضغط ودرجة الحرارة يؤدي إلى زيادة الاحتكاك. وبما أن منطقة الانتقال وآخر ريش منطقة القياس تتعرض عادةً لأعلى الضغوط ودرجات الحرارة، يمكننا التنبؤ بأن معظم تآكل القطر الخارجي يحدث هناك. وقد ثبتت صحة ذلك تجريبيًا بعد فحص آلاف اللولب وإعادة تأهيلها.
وكما هو الحال مع فقدان القطر الخارجي للريشة، فإن تآكل جذر اللولب يكون عادةً الأشد في مناطق الضغط العالي هذه. ويكون التآكل أوضح على الجانب الأمامي (الدافع) من الريشة منه على الجانب الخلفي. وتتأثر درجة تآكل الجذر بشدة بالراتنج أو الراتنجات التي تتم معالجتها. فعند معالجة مواد مالئة كاشطة مثل الألياف الزجاجية أو كربونات الكالسيوم، قد يظهر تآكل شديد في منطقة التغذية بسبب الضغط الناتج عن الجانب الدافع من الريشة، مع تزييت محدود توفره الحبيبات غير المنصهرة. وتؤثر كمية المادة المالئة وشكل جسيماتها بقوة في شدة التآكل. فالجسيمات الأكبر ذات الزوايا الأحدّ تميل إلى إحداث تآكل أكبر من الجسيمات الأصغر المستديرة. وللأسف، فإن الخصائص الفيزيائية المطلوبة للقطعة المقولبة هي التي تحدد المادة المالئة المستخدمة. وبما أن التآكل أكثر شيوعًا مع المواد المالئة، فينبغي إضافتها في مرحلة لاحقة حيث يكون البوليمر منصهرًا بالفعل، لتوفير تزييت أفضل.
تميل أقسام الخلط والريش الحاجزة إلى التآكل أيضًا، لأن وظيفتها تتطلب أن يتدفق المصهور تمامًا وفق هندسة ريشها. وتتضمن تصاميم الخلط التشتيتي شكلًا من أشكال هندسة «القطع السفلي» التي تجبر المصهور على المرور تحت قص عالٍ لتحسين تجانس درجة حرارة المصهور وانتظام اللون (أي تجانس المصهور عمومًا). ومع تآكل تصميم الخلط يضيع التشتيت الكافي. وعلى غرار خلاطات التشتيت، تُقطع الريش الحاجزة لفصل حوض المصهور (بين الريش) عن الطبقة الصلبة (على الريش مباشرة). ومع تآكل أقسام الخلط الخاصة هذه، قد تفقد التصاميم الحاجزة سلاسة التغذية وكفاءة الخلط.
مشكلات الإنتاجية
تآكل اللولب عملية بطيئة عمومًا قد تمر دون ملاحظة إلى أن تنخفض الإنتاجية بشكل ملحوظ. ولا يؤثر التآكل البسيط كثيرًا في الإنتاج الإجمالي، لأنه يمكن ضبط إعدادات الماكينة للحفاظ عليه. وعندما يزداد الخلوص الشعاعي بين اللولب وجدار الأسطوانة، يصبح انخفاض الضغط ومرور المصهور بشكل غير صحيح فوق الريش أمرًا حتميًا. وعادةً يرى المشغّل انخفاضًا في الإنتاجية وارتفاعًا في درجة حرارة المصهور، مما يؤدي إلى زيادة عدد الدورات في الدقيقة واستهلاك الطاقة للحفاظ على المعدل المطلوب. ومع نمو الخلوص الشعاعي، لا يستطيع اللولب توليد ضغط التغذية اللازم للحفاظ على الإنتاج المطلوب.
من الواضح أن حجم الخلوص الشعاعي متغير رئيسي في حسابات التسرب. وتعتبر القاعدة العملية المعتادة أن خلوص الريشة الذي يبلغ أربعة أضعاف التفاوت الأصلي هو نقطة القطع لاستبدال اللولب، لكن من المهم أخذ قابلية تدفق البوليمر في الاعتبار. فالبوليمر ذو اللزوجة الأعلى سيعطي فقدًا أقل في الإنتاج مقارنة بالبوليمرات ذات اللزوجة الأقل عند الخلوص الشعاعي نفسه. وينبغي التعامل مع هذه القواعد العملية على أنها إرشادات فقط.
للتنبؤ بشكل أفضل بتأثير التآكل القطري، يمكنك حساب معدل تدفق التسرب مع مراعاة الخلوص الكلي وعرض الريشة والمتانة وضغط الرأس واللزوجة وكثافة المصهور. وقد تصبح هذه الحسابات مرهقة للغاية عند محاولة التنبؤ بالإنتاجية بدقة؛ لكن يمكن أيضًا الحصول على تقديرات دقيقة بدرجة معقولة تتنبأ بالفقد المحتمل في المعدل. ولمساعدة المصنّعين وأقسام الصيانة على التنبؤ بهذا الفقد في الإنتاج، طوّر المؤلف حاسبة لفقد المعدل تقدّر الفقد المحتمل في المعدل بسبب تآكل اللولب. وتساعد هذه الأداة على تصوّر شدة التآكل، وتساعد الفرق على وضع خطة لاستبدال اللولب أو إصلاحها.
من المهم مراقبة تآكل اللولب قبل أن يرتفع احتمال حدوث الأعطال واستهلاك الطاقة ارتفاعًا حادًا.
استُخدمت هذه الأداة لإنتاج النتائج المعروضة في الجدولين 1 و2، اللذين يبيّنان الفقد المقدّر في المعدل لـ PP وPE في الظروف نفسها. لاحظ أن PE الأكثر لزوجة يعطي فقدًا في المعدل أقل من PP. وعند معالجة بوليمرات أخرى حساسة للتغيرات في التصميم، مثل PVC وPC، فقد يؤثر التآكل الطفيف سلبًا في الجودة بسبب ارتفاع درجة حرارة المصهور الناتج عن التآكل المفرط.
عندما يتدفق البوليمر فوق الريش، تتعرض المادة لمعدلات قص مفرطة. وهذا يرفع درجة حرارة المصهور، ويتفاقم ذلك بسبب ارتفاع عدد الدورات في الدقيقة المطلوب للحفاظ على الإنتاج، كما ذُكر سابقًا. وقد تؤدي درجات حرارة المصهور المرتفعة إلى مشكلات جودة خطيرة، لأنه عند درجات الحرارة المفرطة هذه تنخفض الخصائص الفيزيائية للقطع المقولبة انخفاضًا كبيرًا. وعند معالجة البوليمرات غير المتبلورة، يمكن لقوى القص العالية هذه أن تحرق المادة المبثوقة وتُتلفها بسهولة.
يخلق التآكل الشديد عادةً جيوبًا ومناطق يمكن أن تركد فيها المادة وتنصهر. ويظهر ذلك على شكل شوائب سوداء في القطع المقولبة. وقد يصبح التحلل التدريجي للمادة مشكلة خطيرة عند معالجة بوليمرات مثل PVC الصلب. فـ PVC يميل إلى تكوين حمض الهيدروكلوريك عند درجات الحرارة المرتفعة، مما يؤدي إلى تآكل أكلي مفرط للمعدات. وفي حالات التآكل الشديد، قد تتآكل الجوانب الدافعة من الريش بالكامل، تاركةً قاعدة صغيرة تدعم إدراج لحام التقسية السطحية، كما يظهر في الصورة 1.
وبدون هذا الدعم، تنكسر مادة التقسية السطحية الهشة بسهولة، تاركةً حوافّ خشنة وعرضًا أقل للريشة ومادة مبثوقة ملوّثة وضررًا محتملًا للمكونات اللاحقة.
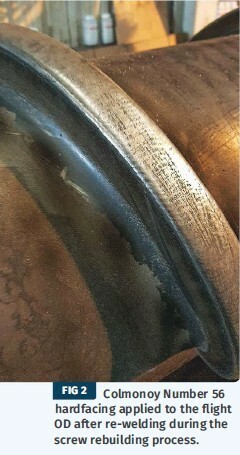
الصورة 2: اللولب رقم 56 مع طبقة سطحية معدنية أكثر صلابة مطبّقة على القطر الخارجي للريشة بعد إعادة اللحام أثناء عملية إعادة تأهيل اللولب.
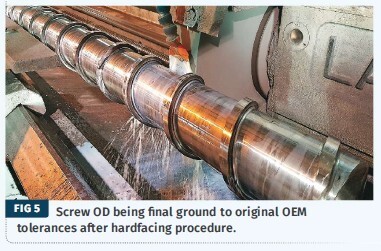
الصورة 5: إعادة القطر الخارجي للولب أخيرًا إلى التفاوتات الأصلية للمصنّع (OEM) بعد إجراء التقسية السطحية.
استبدال أم إعادة تأهيل؟
كما يتفق كثير من المصنّعين، فإن التوقف عن العمل هو عدو الإنتاج الناجح. فكثير من مصانع البثق والحقن نادرًا ما توقف الماكينات لتسجيل التآكل، هذا إن فعلت أصلًا. فجداول الإنتاج الضيقة وتعقيدات الصيانة قد تدفع الشركات إلى استخلاص أقصى ما يمكن من المعدات الحالية. ويخطر بالبال المثل الشائع «إن لم يكن معطوبًا فلا تصلحه».
المشكلة أن هذه الخيارات قد تضع المصنّع في موقف لا يمكن فيه تجاهل تآكل اللولب بعد الآن. تذكّر: تآكل اللولب عملية تدريجية قد تمر دون ملاحظة إلى أن تظهر طفرات، ويرتفع استهلاك الطاقة، وفي الحالات القصوى يؤدي ذلك إلى أداء سيئ كارثي. ولتوفير وقت التوقف والتكاليف المرتبطة بشراء معدات جديدة وتركيبها، ينفق كثير من المصنّعين أموالًا طائلة لإخفاء تكاليف ارتفاع استهلاك الطاقة وهدر المواد. وعندما
يُسحب اللولب أخيرًا للفحص، يتبيّن أنه لا يمكن إنقاذه، مما يؤدي إلى مزيد من التوقف أثناء انتظار المعدات الجديدة.
تقدّر الحاسبة فقد المعدل بسبب اللولب
إجمالي التآكل: 0.016 بوصة
(متوسط بطانة الأسطوانة الشعاعية + متوسط اللولب الشعاعي)
القطر الخارجي الاسمي للولب: 3.5 بوصة
عرض الريشة: 0.3125 بوصة
اللولب: يساوي عادةً القطر الخارجي الاسمي للولب، دون احتساب الفواصل، 3.5 بوصة
ضغط الرأس: 2000 psi
المادة: بولي بروبيلين
مؤشر الانصهار: من مورّد المادة، 26 غ/10 دقائق
حمل اختبار الانصهار: 2.16 كجم
كثافة انصهار المادة: من مورّد المادة
0.7 غ/سم³
فقد المعدل المقدّر: 21.22 رطل/ساعة
إجمالي التآكل: 0.016 بوصة (متوسط بطانة الأسطوانة الشعاعية + متوسط اللولب الشعاعي)
القطر الخارجي الاسمي للولب: 3.5 بوصة
عرض الريشة: 0.3125 بوصة
اللولب: يساوي عادةً القطر الخارجي الاسمي للولب، دون احتساب الفواصل، 3.5 بوصة
ضغط الرأس: 2000 psi
المادة: بولي بروبيلين
مؤشر الانصهار: من مورّد المادة، 20 غ/10 دقائق
حمل اختبار الانصهار: 2.16 كجم
كثافة انصهار المادة: من مورّد المادة
0.7 غ/سم³
فقد المعدل المقدّر: 16.323 رطل/ساعة
مع توفر البيانات المرجعية وإجراءات مراقبة التآكل وفهم ما يحدث للولب، تستطيع الأقسام التقنية والهندسية تقليل وقت التوقف بشكل كبير وزيادة أرباحها. وقد يكون استبدال لوالب التغذية عالية الأداء مكلفًا، لكن مصنّع لوالب ذا خبرة يستطيع إعادة اللولب البالية إلى حالة قريبة من الجديدة بتكلفة صغيرة وفي وقت أقل. وعندما ترغب في إعادة تأهيل لولب بالٍ، اسأل نفسك الأسئلة التالية:
1. ما مدى شدة التآكل الإجمالي؟
2. ما خصائص التآكل؟
3. هل يمكن تحسين تصميم اللولب الحالي بشكل كبير؟
4. هل يمكن تحسين المعالجة السطحية؟
إذا تم تجاهل التآكل رغم المراقبة الدقيقة، فقد يصبح تآكل اللولب شديدًا لدرجة يصعب معها إصلاحه بشكل موثوق، بل قد يستحيل. وكقاعدة، تعتمد تكلفة إعادة تأهيل اللولب على شدة التآكل وحجم العمل المطلوب. ويستطيع مصنّع لوالب ذو خبرة تقييم المعدات البالية وظروف الإنتاج لتحديد ما إذا كان من المجدي تطوير التصميم الحالي. وفي بعض الحالات يمكن للولب جديد محسَّن أن يحسّن الربحية الإجمالية بشكل ملحوظ. وغالبًا يمكن حتى تقصير اللولب البالي وتحسين أدائه بدلًا من التخلص من اللولب القديم. ولتحسين مقاومة التآكل الكاشط والأكّال، يمكن ترقية التقسية السطحية والمعالجة السطحية لإطالة العمر الإجمالي للولب.
يزعم كثير من موردي اللولب المرموقين أن اللولب يمكن إعادة تأهيله ثلاث أو أربع مرات فقط. ويمكن لحجم اللولب وعدد من العوامل المؤثرة في شدة التآكل أن تؤثر بقوة في عمر اللولب، لكن ليس من غير المألوف أن يعيد مصنّع لوالب ذو خبرة تأهيل لولب مرات أكثر بكثير. وبفضل اللحام عالي الجودة والمراعاة الدقيقة للجوانب المعدنية في تصنيع اللولب والإصلاح السليم للشكل العامل، شاهد المؤلف لوالب أُعيد تأهيلها حتى ست إلى ثماني مرات.
بعد تشغيل اللولب آليًا إلى قطر ريشة موحّد، يجب إعادة بناء الريش باستخدام سبائك تقسية سطحية أعلى صلابة توفر أقصى مقاومة للتآكل (الشكل 2). وبعد التقسية السطحية، يجب تشغيل القطر الخارجي للولب آليًا إلى التفاوتات الأصلية (الشكل 3). ويجب تشكيل اللحام البارز المتبقي لضمان الحد الأدنى من الفقد عند الريشة. وفي حالات كثيرة تؤدي الممارسات السيئة إلى تقليل عرض الريشة الفعلي أثناء هذه العملية، مما قد يؤثر في أداء اللولب ويعقّد إمكانية إعادة التأهيل مستقبلًا. وللتخفيف من هذه التعقيدات، يفضّل بعض مصنّعي اللولب تقليل عرض اللحام. وعندما تُجلخ هذه اللولب إلى التفاوتات الأصلية، لا يغطي السطح الصلب الملحوم كامل عرض سطح الريشة. وهذا يؤثر سلبًا في خصائص التآكل بسبب انكشاف المادة الأساسية الأكثر ليونة.
ضع خطة
مع توفر البيانات المرجعية السليمة وإجراءات مراقبة التآكل وفهم ما يحدث للولب، تستطيع الأقسام التقنية والهندسية وضع برنامج صيانة عالي الجودة يقلل وقت التوقف بشكل كبير ويحسّن الربحية. ومن المهم مراقبة تآكل اللولب قبل أن يتحول احتمال حدوث الأعطال واستهلاك الطاقة إلى مشكلة. لا تتخلص من المعدات البالية بسرعة كبيرة. فاستشارة مصنّع لوالب ذي خبرة حول إمكانية إعادة التأهيل ستساعد في تقليل ليس وقت التوقف فحسب، بل تكاليف إعادة التأهيل أيضًا، التي تمثل عمومًا جزءًا يسيرًا من تكلفة لولب جديد. وينبغي أن تتيح أساليب إعادة التأهيل الجيدة إنقاذ اللولب، مما يخفض تكاليف الصيانة بشكل كبير. وإن
برنامج صيانة مخططة ناجحًا يستند إلى البيانات المرجعية ومراقبة التآكل وفهم أساسي لتآكل اللولب أفضل بكثير من الصيانة الطارئة.
نبذة عن المؤلف: Stephen Surley مهندس مبيعات في تكساس
لدى شركة R. Dray Mfg. Inc.، عيّنه رئيس الشركة والمصمم المعروف Wynn Robert Dray. وقضى Surley معظم وقته في العمل عن قرب مع العملاء في كل من الحقن والبثق لتطوير حلول مخصصة لتحسين جودة القولبة وكفاءتها.


